


Tin tức ngành
Trang chủ / Tin tức / Tin tức ngành / Giàn trục CNC năm trục: Hướng dẫn hoàn chỉnh cho người mua về gia công chính xác quy mô lớn
Giàn trục CNC năm trục: Hướng dẫn hoàn chỉnh cho người mua về gia công chính xác quy mô lớn
 2026.09.16
 Tin tức ngành
Khi khung hàng không vũ trụ dài 3 mét được chuyển đến xưởng của bạn, chiến lược gia công không chỉ xoay quanh tốc độ trục chính. Vấn đề là liệu một lần kẹp có thể giữ được dung sai trên toàn bộ chiều dài của bộ phận hay không. Máy CNC giàn năm trục trả lời câu hỏi đó bằng cách kết hợp khung kiểu cầu lớn với năm trục chuyển động đồng thời.
Kết luận đầu tiên: giàn CNC năm trục là cách thiết thực nhất để gia công các phôi lớn, phức tạp trong một thiết lập. Ít thao tác hơn có nghĩa là độ chính xác cao hơn, chi phí cố định thấp hơn và tổng thời gian chu kỳ ngắn hơn. Phần còn lại của bài viết này giải thích cách cấu trúc hoạt động, thông số kỹ thuật nào quan trọng và lớp máy này kiếm được lợi nhuận từ đâu.
Máy CNC giàn năm trục là gì?
Một máy giàn được chế tạo xung quanh hai cột gắn trên sàn để đỡ dầm ngang. Đầu trục chính di chuyển trên dầm, trong khi phôi nằm trên bàn giữa các cột. So với trung tâm gia công đứng khung C, thiết kế giàn mang lại độ cứng cao hơn nhiều trên mỗi đơn giá khi diện tích làm việc vượt quá khoảng 2 mét.
Phần "5 trục" có nghĩa là ba trục tuyến tính (X, Y, Z) cộng với hai trục quay. Trong hầu hết các cấu hình cổng trục năm trục, trục quay là trục A (nghiêng quanh X) và trục C (xoay quanh Z) được tích hợp vào đầu trục chính. Thay vào đó, một số thiết kế đặt trục quay trên bàn, điều này tốt hơn cho những phôi cực nặng.
Hiểu sự khác biệt sẽ trở nên dễ dàng hơn nếu bạn bắt đầu với thông tin cơ bản về trung tâm gia công giàn và sau đó so sánh các tùy chọn kiểu đầu.
Bản vẽ dưới đây cho thấy các mô-đun cấu trúc điển hình của máy CNC giàn trục năm trục.
Năm trục, 3 2 hoặc Ba trục: Khớp chuyển động với bộ phận
Không phải mọi bộ phận lớn đều cần gia công năm trục đồng thời. Nhiều bộ phận lăng trụ được xử lý hoàn hảo bằng giàn ba trục hoặc đầu định vị 3 2. Quyết định phụ thuộc vào số lượng mặt bạn cần tiếp cận, bề mặt có được điêu khắc hay không và tần suất bạn có đủ khả năng để kẹp lại.
| Khả năng | giàn 3 trục | 3 2 vị trí | 5 trục đồng thời |
|---|---|---|---|
| Thiết lập cho một phần năm mặt | 4–6 | 2–3 | 1 |
| Các lỗ và cổng có góc cạnh | Lập chỉ mục thủ công | Có | Có |
| Đường viền 3D phức tạp | Bị giới hạn | Bước hoàn thiện | Kết thúc một lượt |
| Nỗ lực lập trình | Thấp | Trung bình | Cao |
| Đầu tư tương đối | Thấpest | Giữa | Caoest |
Các thiết lập cần thiết cho một chi tiết lớn có năm mặt điển hình
So sánh minh họa; số lượng thiết lập thực tế phụ thuộc vào hình dạng bộ phận và cấu hình máy.
Bài học rút ra thực tế: nếu các bộ phận của bạn gần như phẳng và thỉnh thoảng có các lỗ góc cạnh, giàn 3 2 sẽ tiết kiệm tiền và giảm rủi ro khi lập trình. Nếu bạn gia công các cánh tuabin, cánh quạt, các miếng đệm khuôn có đường cong phức hợp hoặc các bộ phận có đường cắt khó tiếp cận thì chuyển động năm trục đồng thời là cách duy nhất để hoàn thiện chúng một cách hiệu quả.
Thông số kỹ thuật chính cần kiểm tra trước khi mua
Phong bì làm việc và bàn
Khoảng cách giữa các cột xác định chiều rộng phôi tối đa. Hành trình trục Y xác định độ sâu bạn có thể đạt được từ phía trước bàn và hành trình trục Z kiểm soát chiều cao bộ phận tối đa cộng với chiều dài dụng cụ. Luôn đo cả vật cố định vào phong bì chứ không chỉ bộ phận.
- Hành trình trục X: thông thường từ 3 đến 12 m đối với máy giàn
- Khoảng cách giữa các cột: chọn rộng hơn 300–500 mm so với phôi đã được kiểm chứng lớn nhất của bạn
- Tải trọng bàn: xác minh nó bằng phôi thực tế cộng với trọng lượng cố định
Hiệu suất trục chính
Công suất trục chính và mô-men xoắn quyết định lượng vật liệu bạn có thể loại bỏ trong mỗi lần di chuyển. Trục chính có tốc độ 10.000–15.000 vòng/phút với công suất 30–60 kW đáp ứng hầu hết các ứng dụng về nhôm hàng không vũ trụ và thép khuôn. Đối với titan hoặc Inconel, hãy tìm tốc độ thấp hơn với mô-men xoắn cao hơn và giao diện HSK hoặc Capto chắc chắn.
Cấu hình trục và đầu quay
Kiểm tra xem trục quay là loại đầu nĩa, đầu xoay hay thiết kế dạng bàn. Đầu nĩa thường dùng cho gia công năm trục đồng thời vì chúng cho phép tiếp cận dụng cụ tốt hơn và ít gây nhiễu hơn với dầm ngang. Đối với các phôi rất nặng, thiết kế dựa trên bàn với trục quay B/C có thể là lựa chọn an toàn hơn.
Kiểm soát và tương thích CAM
Máy giàn năm trục phụ thuộc vào khả năng của CNC để xử lý chuyển đổi động học, điều khiển điểm trung tâm công cụ (TCP) và tránh va chạm. Bộ xử lý hậu kỳ CAM phải khớp chính xác với động học đầu máy. Hãy hỏi người xây dựng danh sách người xử lý hậu kỳ trước khi ký đơn đặt hàng.
Nơi nó mang lại hiệu quả: Các ứng dụng cần giàn năm trục
Giàn trục CNC năm trục không phải là một máy đa năng. Nó thu được chi phí khi phạm vi công việc lớn, chi tiết phức tạp và việc kẹp lại tốn kém hoặc rủi ro. Ba nhóm ứng dụng thống trị nhu cầu.
Hàng không vũ trụ và quốc phòng
Khung nhôm nguyên khối, sườn cánh, nắp cột và vách ngăn kết hợp kích thước dài với thành mỏng và gia công năm mặt. Cấu trúc giàn hỗ trợ trục X dài trong khi đầu quay chạm tới các túi chốt có góc cạnh mà không cần di chuyển bộ phận. Một thiết lập cũng làm giảm lỗi hình học giữa các đối tượng địa lý.
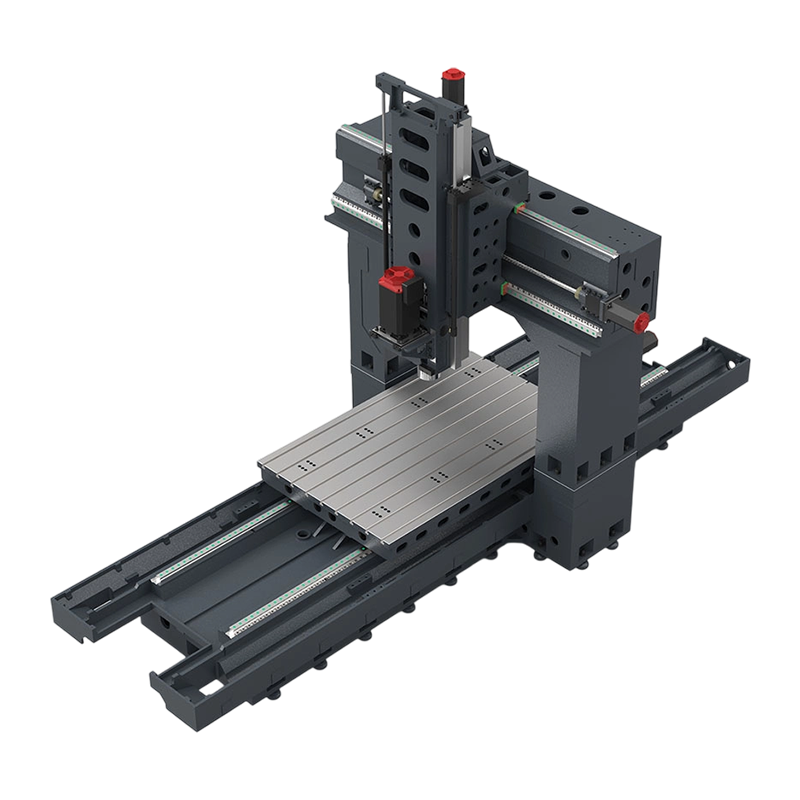 Trung tâm gia công giàn PL2518 cho các bộ phận kết cấu lớn Máy giàn năm trục này phù hợp với các bộ phận bằng nhôm dài và bề mặt khuôn rộng, mang lại phạm vi làm việc lớn và công suất trục chính được nâng cao. Bàn có thể tiếp cận và bộ điều khiển thông minh giúp giảm thời gian thiết lập đồng thời nâng cao hiệu quả hoàn thiện. Xem sản phẩm →
Sản xuất khuôn mẫu lớn
Khuôn tấm bên ngoài ô tô, khuôn ép nhựa lớn và dụng cụ đúc khuôn đòi hỏi phải hoàn thiện bề mặt liên tục trên diện rộng. Giàn năm trục giữ cho dụng cụ vuông góc với bề mặt, tạo ra bề mặt hoàn thiện tốt hơn và cắt ít đánh bóng bằng tay hơn nhiều. Máy tương tự có thể xử lý các điện cực than chì khi được trang bị trục xoay và hút bụi phù hợp.
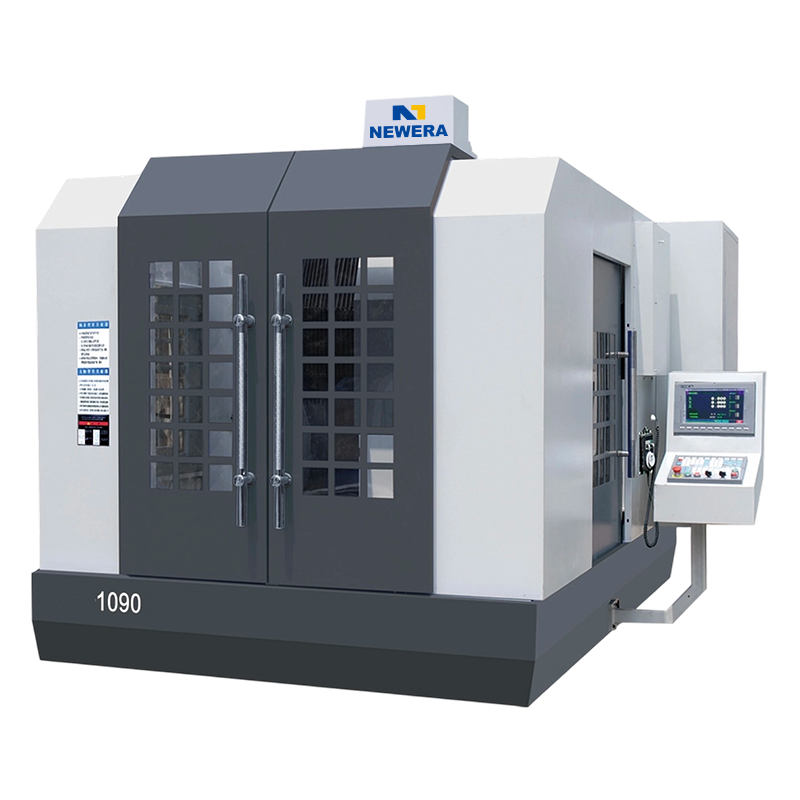 Máy phay giàn CNC NE1090 dành cho phôi quá khổ Được chế tạo cho các khuôn và vỏ lớn vượt quá giới hạn của trung tâm gia công dọc, máy nghiền cổng này sử dụng kết cấu bằng gang và vòng bi gốm tốc độ cao để có độ cứng và độ chính xác. Tầm với trục Z sâu của nó xử lý các lỗ sâu mà các máy khác không thể tiếp cận. Xem sản phẩm →
Năng lượng, đường sắt và thiết bị nặng
Khuôn cánh tuabin gió, vỏ tuabin khí, khung giá chuyển hướng cho toa xe lửa và hộp số lớn thường vượt quá giới hạn của một trung tâm gia công đứng. Trong những trường hợp này, bàn mở của giàn và trục Z lớn cho phép trục chính tiếp cận các khoang sâu mà máy khung C không thể chạm tới.
Những lỗi thường gặp khi xác định giàn trục năm trục
- Chỉ tập trung vào hành trình X/Y/Z và bỏ qua chiều cao của dầm ngang. Một bộ phận có thể nằm gọn trên bàn nhưng vẫn va chạm với dầm khi nghiêng đầu.
- Quên rằng trục quay cần mô-men xoắn chứ không chỉ tốc độ. Nhiều đầu năm trục nhìn nhanh trên giấy nhưng không thể giữ dụng cụ nặng khi cắt góc.
- Đánh giá thấp đường cong học tập lập trình. Gia công đồng thời năm trục đòi hỏi kỹ năng CAM, kỷ luật thiết lập và thói quen mô phỏng mà các xưởng gia công ba trục không có.
- Bỏ qua chiều dài dụng cụ và khe hở đầu dụng cụ. Đầu quay bổ sung thêm kích thước vật lý, thay đổi phạm vi tiếp cận tối thiểu và vị trí Z thấp nhất.
- Chỉ khớp trục chính với vật liệu một phần - mà không xem xét đến vật cố định và giảm chấn. Những bức tường mỏng dài trên các bộ phận lớn có thể tạo ra tiếng kêu mà không việc nâng cấp trục xoay nào có thể chữa được.
Các câu hỏi thường gặp về Giàn trục CNC 5 trục
Câu 1: Máy CNC 5 trục cổng trục dùng để làm gì?
Nó được sử dụng cho các phôi lớn cần gia công năm mặt hoặc đường viền trong một thiết lập - điển hình là các bộ phận kết cấu hàng không vũ trụ, khối khuôn và khuôn lớn cũng như các thành phần năng lượng. Khung giàn cung cấp độ cứng cần thiết để duy trì độ chính xác trong những hành trình dài.
Câu 2: Máy CNC giàn 5 trục giá bao nhiêu?
Giá phụ thuộc vào phạm vi công việc, công suất trục chính, cấu hình trục quay và hệ thống điều khiển. Không có hai trích dẫn nào giống nhau. Cách tiếp cận phù hợp là chỉ định phần lớn nhất của bạn và yêu cầu nhà sản xuất định cấu hình máy xung quanh phần đó.
Câu hỏi 3: Sự khác biệt giữa giàn 5 trục và trung tâm gia công đứng 5 trục là gì?
VMC có khung chữ C với trục xoay được gắn phía trên bàn trong một cột đúc đơn. Một giàn có hai cột đỡ dầm ngang, giúp tăng độ cứng và cho phép di chuyển trục X lâu hơn nhiều. Giàn thường được ưu tiên khi bộ phận vượt quá 2 mét.
Câu hỏi 4: Giàn CNC 5 trục có thể giữ được độ chính xác bao nhiêu?
Độ chính xác phụ thuộc vào mức bù, điều khiển nhiệt và phản hồi của thang đo. Một máy được chỉ định phù hợp có thể giữ vị trí trong phạm vi vài phần trăm milimét, đó là lý do tại sao nó phù hợp với khuôn mẫu và sản xuất chính xác. Nhà sản xuất phải cung cấp dữ liệu chính xác được đo trên toàn bộ tập chứ không chỉ tại một điểm.
Câu hỏi 5: Sau này giàn CNC 3 trục có thể nâng cấp lên 5 trục được không?
Có thể trang bị thêm đầu quay hoặc bàn quay khi hệ thống điều khiển và bộ truyền động tương thích, nhưng chi phí kỹ thuật thường gần bằng chi phí của một máy mới. Hầu hết các công ty đều chọn phiên bản 5 trục khi máy 3 trục không còn đủ.
Câu hỏi 6: Trung tâm gia công giàn cần bảo trì những gì?
Bảo trì tập trung vào việc bôi trơn đường dẫn hướng, làm sạch phản hồi cặn, làm mát trục chính và kiểm tra các vòng bịt đầu quay. Bởi vì giàn có trục X dài nên việc kiểm tra cân bằng thường xuyên cũng rất quan trọng để ngăn chặn độ chính xác bị lệch theo thời gian.


Nếu bạn quan tâm đến sản phẩm của chúng tôi, vui lòng liên hệ tư vấn.
THÔNG TIN LIÊN HỆ
Nantong New Era Technology Co., LTD
- Khu công nghiệp năm sao, huyện Chongchuan, thành phố Nam Thông, tỉnh Giang Tô, Trung Quốc
- ĐT:+86-19851302688
- Email: [email protected]
Sản phẩm
Liên kết nhanh
Tin tức
Thiết bị di động
