


Tin tức ngành
Hướng dẫn lựa chọn máy CNC Sinker EDM
 2026.07.23
 Tin tức ngành
Hướng dẫn lựa chọn
một là gì Máy EDM chìm
A Máy EDM chìm Máy định hình phôi bằng cách hạ một điện cực đã định hình vào vật liệu trong khi một loạt tia lửa điện nhanh chóng làm xói mòn bề mặt để phù hợp với hình dạng điện cực. Quá trình này, thường được gọi là dập khuôn EDM, loại bỏ vật liệu thông qua sự xói mòn do tia lửa điện có kiểm soát thay vì lực cắt, đó là lý do tại sao độ cứng ít ảnh hưởng đến cách thức hoạt động của Máy EDM dập khuôn. Điện cực và phôi được ngâm trong chất lỏng điện môi, và mỗi tia lửa sẽ loại bỏ một lượng nhỏ vật liệu cho đến khi khoang hoàn thiện phản chiếu hình dạng của điện cực.
Máy đánh chìm khuôn, đôi khi được gọi là máy ram EDM, là công cụ tiêu chuẩn để tạo ra các hốc khuôn, dấu khuôn và các hình dạng bên trong phức tạp khác mà dụng cụ cắt quay khó hoặc không thể tiếp cận được. Máy EDM chìm CNC hiện đại bổ sung thêm các chu trình điều khiển trục và quỹ đạo có thể lập trình trên quy trình cốt lõi này, đó là lý do tại sao hầu hết các giao dịch mua máy EDM hiện tại đều dựa trên CNC thay vì các thiết bị vận hành thủ công.
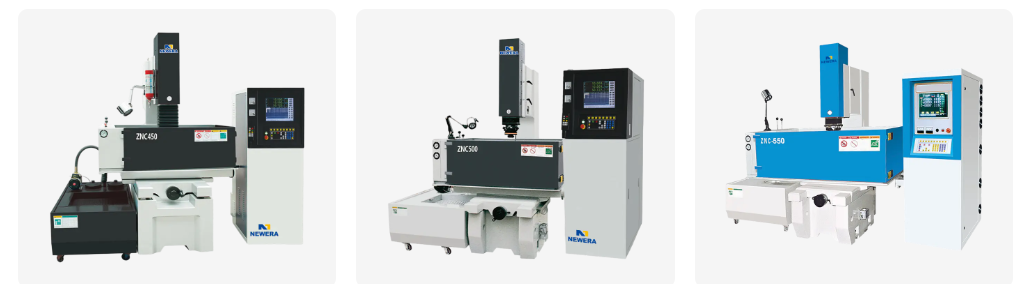
EDM Die Sinking hoạt động như thế nào
Chu kỳ xói mòn tia lửa
Việc loại bỏ vật liệu xảy ra thông qua hàng nghìn lần phóng điện riêng lẻ mỗi giây, mỗi lần phóng điện làm bay hơi một lượng vật liệu cực nhỏ từ cả điện cực và phôi. Bởi vì điện cực cũng bị mòn trong chu trình này nên vật liệu điện cực và cài đặt phóng điện được chọn cùng nhau để cân bằng tốc độ loại bỏ với mức độ hình dạng điện cực cần được bảo toàn cho quá trình hoàn thiện.
Vai trò của chất lỏng điện môi
Chất lỏng điện môi, thường là một loại dầu chuyên dụng, lấp đầy khe hở giữa điện cực và phôi, cách điện khe hở cho đến khi điện áp tích tụ đủ để kích hoạt tia lửa điện, sau đó xả sạch các mảnh vụn bị ăn mòn sau đó. Sự tuần hoàn và lọc chất lỏng nhất quán giúp các mảnh vụn đó không cản trở quá trình xả sau này, đó là một phần lý do tại sao thiết kế bể chứa và khả năng lọc cũng quan trọng như bản thân máy phát điện.
Các vật liệu thường được gia công bằng máy Máy EDM chìm
Bởi vì EDM loại bỏ vật liệu bằng điện chứ không phải bằng cơ học nên mọi vật liệu dẫn điện nói chung đều có thể được gia công bất kể độ cứng hay độ dẻo dai. Bảng dưới đây phác thảo các vật liệu thường được ghép nối với máy EDM.
| Chất liệu | Phạm vi độ cứng điển hình | Khả năng gia công với Sinker EDM | Sử dụng chung |
|---|---|---|---|
| Thép công cụ cứng | Lên đến 60 đến 65 HRC | Không bị ảnh hưởng bởi độ cứng vì việc loại bỏ là nhiệt và điện | Khoang khuôn ép phun |
| Hợp kim titan | Độ cứng vừa phải, độ dẻo dai cao | Có thể gia công được bất chấp độ dẻo dai thách thức các công cụ cắt | Các thành phần hàng không vũ trụ và y tế |
| cacbua vonfram | Độ cứng rất cao | Có thể gia công thông qua xói mòn tia lửa khi chỉ mài thôi là chậm | Mảnh dao cắt và các bộ phận bị mòn |
| Gốm dẫn điện | Độ cứng cao, giòn | Có thể gia công được nếu dẫn điện | Các bộ phận chống mài mòn chuyên dụng |
| thép không gỉ | Độ cứng vừa phải đến cao | Khả năng gia công chung tốt | Dụng cụ cấp y tế và thực phẩm |
Sử dụng vật liệu điện cực trên máy đúc khuôn
Sự lựa chọn vật liệu điện cực ảnh hưởng đến tốc độ mài mòn, khả năng hoàn thiện có thể đạt được và mức độ truyền chi tiết tốt vào khoang. Biểu đồ bên dưới thể hiện mô hình sử dụng chung trên các vật liệu điện cực phổ biến trên máy EDM chìm khuôn.
Máy khoan EDM so với dây EDM và phay CNC
Sinker EDM là một trong nhiều cách để tạo ra khoang hoặc tính năng chính xác và việc so sánh nó với EDM dây và phay CNC giúp làm rõ vị trí mà Máy EDM chìm khuôn phù hợp nhất. Biểu đồ radar bên dưới liệt kê năm thuộc tính thực tế trên cả ba phương pháp.
- Máy EDM chìm
- Dây EDM
- Phay CNC
Tốc độ loại bỏ vật liệu theo cài đặt dòng xả
Việc tăng dòng phóng điện trên máy EDM giúp tăng tốc độ loại bỏ vật liệu nhưng cũng làm thay đổi độ hoàn thiện bề mặt và độ mòn điện cực, đó là lý do tại sao các bước gia công thô và hoàn thiện thường chạy ở các cài đặt khác nhau. Biểu đồ dưới đây minh họa mối quan hệ chung giữa dòng phóng điện và tốc độ loại bỏ tương đối.
Bề mặt hoàn thiện điển hình theo giai đoạn gia công
Độ hoàn thiện bề mặt trên Máy EDM chìm khuôn được cải thiện khi quá trình chuyển từ gia công thô sang các bước hoàn thiện ngày càng mịn hơn. Biểu đồ bên dưới hiển thị giá trị Ra chung, được đo bằng micromet, liên quan đến từng giai đoạn.
Loại máy và thông số kỹ thuật tham khảo
Việc điều chỉnh kích thước bể làm việc và công suất trọng lượng điện cực phù hợp với khối khuôn hoặc khoang khuôn lớn nhất trong quá trình sản xuất sẽ tránh phát hiện ra rằng máy có kích thước nhỏ hơn giữa dự án. Bảng dưới đây nhóm các loại máy EDM mỏ CNC phổ biến theo phạm vi thông số kỹ thuật chung.
| Lớp máy | Kích thước bể làm việc | Trọng lượng điện cực tối đa | Định vị chính xác |
|---|---|---|---|
| nhỏ | 400x300x250mm | Lên tới 50 kg | Cộng hoặc trừ 0,005 mm |
| Trung bình | 650x450x350mm | Lên tới 150 kg | Cộng hoặc trừ 0,005 mm |
| lớn | 1000x700x500mm | Lên tới 500 kg | Cộng hoặc trừ 0,008 mm |
| Cực lớn | 1500x1000x700mm | Lên tới 1000 kg | Cộng hoặc trừ 0,01 mm |
Quy trình sản xuất EDM chìm điển hình
Một khoang hoàn thiện được tạo ra trên máy phay CNC EDM thường đi qua cùng một chuỗi rộng bất kể độ phức tạp của bộ phận. Các giai đoạn dưới đây phác thảo dòng chảy chung đó.
- 1 Thiết kế và chế tạo điện cực
- 2 Thiết lập và căn chỉnh phôi
- 3 Đường thô
- 4 Vé bán kết
- 5 Kết thúc vượt qua
- 6 Vệ sinh và kiểm tra
Máy EDM Sinker được sử dụng ở đâu
Tính độc lập về độ chính xác và độ cứng của Máy EDM chìm khiến nó trở thành lựa chọn tiêu chuẩn trong nhiều cơ sở sản xuất.
-
Khoang khuôn và khuôn
Dụng cụ khuôn ép và đúc khuôn mà dụng cụ cắt quay không thể tiếp cận được hình dạng khoang bên trong.
-
Linh kiện hàng không vũ trụ
Các lỗ làm mát và các tính năng phức tạp trong các bộ phận bằng titan và siêu hợp kim mà việc cắt thông thường rất khó khăn.
-
Khuôn thiết bị y tế
Các khoang chi tiết tinh xảo cần lớp hoàn thiện mịn và độ đồng nhất về kích thước chặt chẽ trong suốt quá trình sản xuất dài.
-
Dụng cụ và cú đấm cứng
Các bộ phận đột và khuôn được gia công sau khi đông cứng, do hiện tượng ăn mòn do tia lửa điện không bị ảnh hưởng bởi trạng thái cứng của vật liệu.
Chọn nhà sản xuất máy EDM chìm
Làm việc với nhà cung cấp máy EDM chìm CNC chuyên dụng thay vì đại lý bán lại máy công cụ nói chung thường có ý nghĩa khi cửa hàng cần phần mềm điều khiển cụ thể, kích thước bể hoặc các tính năng tự động hóa. Một số điểm kiểm tra thực tế giúp thu hẹp phạm vi tìm kiếm giữa các tùy chọn dành cho máy EDM mỏ chìm OEM.
- Xác nhận hệ thống điều khiển hỗ trợ các kiểu chuyển động của điện cực và chu trình quay quanh mà chương trình dụng cụ sẽ cần.
- Kiểm tra kích thước bể làm việc và khả năng chịu trọng lượng điện cực so với khuôn hoặc khối khoang lớn nhất dự kiến trong sản xuất.
- Xem lại phản hồi servo và hiệu suất kiểm soát khe hở, vì điều này ảnh hưởng đến mức độ ổn định của khe hở tia lửa trong suốt quá trình hoàn thiện dài.
- Hỏi về loại máy phát điện và cách điều chỉnh năng lượng phóng điện giữa các lần gia công thô và hoàn thiện.
- Hãy xem xét khả năng lọc và tuần hoàn của chất lỏng điện môi, vì độ sạch của chất lỏng ảnh hưởng đến cả chất lượng hoàn thiện và độ mòn điện cực.
Một số người mua mong muốn có cơ sở sản xuất máy EDM chìm khuôn tại Trung Quốc khi nhu cầu về số lượng hoặc tùy chỉnh tăng lên, phần lớn là do sự tập trung phát triển phần mềm điều khiển, thiết kế máy phát điện và khả năng chế tạo cơ khí trong một khu vực cung cấp duy nhất. Đây cũng là nơi mà máy EDM chìm khuôn tự động, được chế tạo với các tính năng thay đổi điện cực tự động và chu trình không cần giám sát, có xu hướng dễ dàng tìm được nguồn hàng nhất cùng với các thiết kế bể thủ công tiêu chuẩn.
Bối cảnh sản xuất
Công ty TNHH Công nghệ Kỷ nguyên Mới Nam Thông đã tập trung phát triển, thiết kế và sản xuất máy điều khiển số và máy công cụ CNC trong hơn 20 năm, được hỗ trợ bởi đội ngũ phát triển công nghệ, sản xuất và dịch vụ bán hàng.
- Kinh nghiệm 20 năm
- Mô hình kinh doanh Phát triển máy OEM và ODM EDM
- Năng lực cốt lõi Thiết kế và sản xuất máy công cụ CNC
- Cơ sở vật chất Trung tâm sản xuất và lắp đặt
Hoạt động với tư cách là nhà sản xuất máy OEM EDM và công ty máy đúc khuôn ODM EDM, nhóm làm việc với khách hàng để khớp cấu hình máy, chẳng hạn như kích thước bể, cài đặt máy phát điện và phần mềm điều khiển, với các bộ phận đang được sản xuất, dựa trên những phát triển liên tục trong lĩnh vực này để tinh chỉnh thiết kế máy theo thời gian.
Những điều cần kiểm tra trước khi mua máy đánh chìm khuôn
- Yêu cầu thử khoang mẫu trên vật liệu đại diện trước khi thực hiện đơn đặt hàng đầy đủ.
- Xác minh phần mềm điều khiển hỗ trợ thư viện điện cực và các mẫu quỹ đạo mà chương trình dụng cụ của bạn đã sử dụng.
- Xác nhận hành trình trục và kích thước bể so với khối khuôn lớn nhất dự kiến của bạn, không chỉ kích thước bộ phận trung bình của bạn.
- Xem xét mức độ dễ dàng tìm nguồn cung ứng vật tư tiêu hao như bộ lọc và giá đỡ điện cực để vận hành liên tục.
- Thảo luận về việc hỗ trợ đào tạo và thiết lập cho hệ thống điều khiển để có thể xây dựng các chương trình mới mà không cần mất nhiều thời gian học tập.
Câu hỏi thường gặp
-
Q1. Máy EDM chìm là gì
Máy EDM chìm, còn được gọi là máy chìm khuôn hoặc máy EDM ram, định hình phôi bằng cách hạ điện cực đã định hình vào vật liệu trong khi các tia lửa điện lặp lại làm xói mòn bề mặt để phù hợp với hình dạng điện cực.
-
Q2. Máy dập khuôn EDM hoạt động như thế nào
Một điện cực có hình dạng và phôi được ngâm trong chất lỏng điện môi, và một loạt sự phóng điện nhanh giữa hai vật liệu làm xói mòn vật liệu khỏi phôi theo mô hình của điện cực.
-
Q3. EDM chìm khuôn là gì
EDM chìm khuôn là tên quy trình chung để sử dụng máy EDM chìm để tạo thành các lỗ sâu, chẳng hạn như vết khuôn và khuôn, thông qua sự ăn mòn tia lửa có kiểm soát thay vì các dụng cụ cắt.
-
Q4. ram EDM là gì
Ram EDM là tên gọi chung khác của máy khoan EDM, dùng để chỉ ram dẫn điện cực hướng xuống phôi trong chu trình gia công.
-
Q5. Máy EDM có thể làm được những vật liệu gì
EDM hoạt động trên mọi vật liệu dẫn điện, bao gồm hầu hết các loại thép công cụ, thép không gỉ, hợp kim titan, cacbua vonfram và các loại gốm dẫn điện khác nhau.
-
Q6. Máy EDM có thể làm cứng thép
Có, vì việc loại bỏ vật liệu xảy ra thông qua phóng điện chứ không phải lực cắt, độ cứng ít ảnh hưởng đến cách thức thực hiện quy trình.
-
Q7. Máy EDM có thể titan
Có, hợp kim titan thường được gia công bằng EDM, đặc biệt đối với các bộ phận hàng không vũ trụ và y tế, nơi độ bền của chúng khiến việc cắt thông thường trở nên khó khăn hơn.
-
Q8. EDM có thể cắt cacbua không
Có, cacbua vonfram là một ứng dụng EDM phổ biến, đặc biệt đối với các hạt dao cắt và các bộ phận bị mài mòn mà việc mài riêng sẽ chậm và khó khăn.
-
Q9. Gia công EDM chính xác đến mức nào
Độ chính xác định vị trên máy EDM mỏ được bảo trì tốt thường rơi vào khoảng cộng hoặc trừ 0,005 mm, mặc dù con số chính xác phụ thuộc vào loại máy và cài đặt quy trình.
-
Q10. EDM có thể đạt được độ hoàn thiện bề mặt nào
Độ bóng bề mặt phụ thuộc vào giai đoạn gia công, với các đường chạy thô để lại kết cấu thô hơn và các đường chạy hoàn thiện có khả năng đạt tới bề mặt mịn, gần như gương.


Nếu bạn quan tâm đến sản phẩm của chúng tôi, vui lòng liên hệ tư vấn.
THÔNG TIN LIÊN HỆ
Nantong New Era Technology Co., LTD
- Khu công nghiệp năm sao, huyện Chongchuan, thành phố Nam Thông, tỉnh Giang Tô, Trung Quốc
- ĐT:+86-19851302688
- Email: [email protected]
Sản phẩm
Liên kết nhanh
Tin tức
Thiết bị di động
